


Resumen
Una fábrica de papel del sureste de Estados Unidos evitó un fallo en un transformador que podría haber sido catastrófico y un importante tiempo de inactividad no planificado gracias al uso de tecnología de ultrasonidos aéreos, como la cámara acústica Si2-PRO y el Ultraprobe 10 000, para identificar un defecto oculto que los métodos de inspección tradicionales no habían detectado. Lo que al final solo requirió una pequeña medida correctiva podría haber derivado en una parada de varios días, lo que habría supuesto importantes pérdidas de producción y costes de sustitución de equipos.
La planta cuenta con una línea de producción de papel de vital importancia que funciona con un transformador de 10 000 kVA (de 13,8 kV a 2,3 kV) que alimenta una máquina de papel. Este equipo es esencial para el funcionamiento continuo, ya que el tiempo de inactividad supone un coste aproximado de 25 000 dólares por hora. Como parte de un programa proactivo de fiabilidad, la planta realiza inspecciones trimestrales por ultrasonidos e infrarrojos, además de análisis rutinarios del aceite e inspecciones visuales.
Se ha evitado un riesgo de casi un millón de dólares
Al detectar y corregir el defecto antes de que se produjera el fallo, la instalación:
- Se han evitado las paradas imprevistas
- Se ha evitado una posible interrupción del servicio que podría haber durado varios días
- Se han evitado pérdidas de producción por valor de unos 25 000 dólares por hora
- Se ha evitado un coste estimado de 150 000 dólares por la sustitución del transformador
- Se ha reducido el riesgo operativo total, que se acerca al millón de dólares
«Intentamos dos veces localizar el origen del ruido dentro del armario y fallamos en ambas ocasiones. Habíamos descartado todas las causas habituales y nos estábamos quedando sin opciones. La cámara Si2-PRO nos dio unos resultados increíbles al identificar con precisión el origen del ruido. Sin ella, dudo que hubiéramos podido localizar el problema. La cámara nos ahorró todas las conjeturas. Te la recomiendo encarecidamente».
Empleado anónimo
EL RETO
Un problema persistente sin una causa clara
Durante varios meses, el equipo de mantenimiento notó un ruido eléctrico ultrasónico intermitente en el transformador. El problema aparecía de vez en cuando y suscitaba dudas sobre la fiabilidad a largo plazo de un activo clave para la producción.
Como el transformador alimenta una máquina de papel que es esencial para el funcionamiento de la planta, cualquier fallo inesperado podría provocar importantes pérdidas de producción y un tiempo de inactividad prolongado. A pesar de los esfuerzos de supervisión constantes, se desconocía cuál era la causa de esa anomalía.
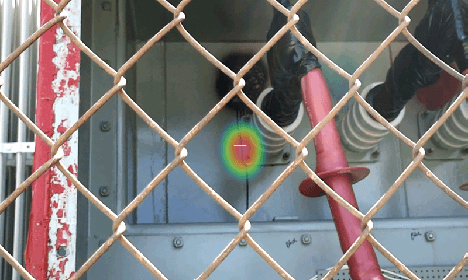
Identificación con la cámara acústica Si2-PRO de la fuente de ruido en la conexión del pasamuros del transformador.
Cuando los métodos tradicionales no dieron resultado
Para averiguar la causa del problema, la planta recurrió a varias tecnologías de inspección y prácticas de mantenimiento ya consolidadas.
La termografía infrarroja no reveló ninguna anomalía térmica. Las inspecciones visuales no fueron concluyentes y el análisis del aceite no mostró indicios de avería ni deterioro del aislamiento. Las medidas correctivas anteriores tampoco lograron solucionar el problema.
Aunque los síntomas seguían ahí, ninguno de los métodos de inspección habituales lograba identificar la causa principal, lo que dejaba a la instalación con un riesgo de fiabilidad sin resolver.
LA SOLUCIÓN
La tecnología de ultrasonidos revela el origen
Como parte del programa proactivo de fiabilidad de la planta, los inspectores recurrieron a la tecnología de ultrasonidos para investigar más a fondo el problema.
Con la cámara acústica Si2-PRO, los inspectores detectaron emisiones acústicas de alta frecuencia y localizaron el origen en un componente concreto del transformador. A continuación, se recopilaron las grabaciones con un Ultraprobe 10 000 y se analizaron con un programa de análisis espectral.
Los datos recopilados con la cámara acústica Si2-PRO y el Ultraprobe 10 000 revelaron indicios de holgura mecánica y arcos eléctricos intermitentes, lo que aportó pruebas que no se habían detectado con otros métodos de inspección.
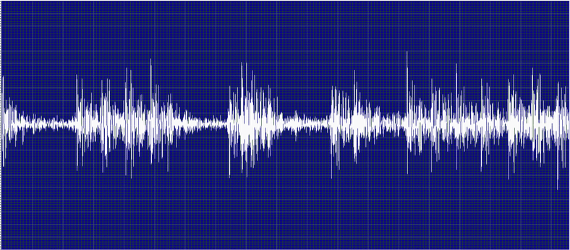
Análisis de la forma de onda de 10 000 ciclos con Ultraprobe, en el que se aprecian el impacto y el decaimiento asociados al defecto del transformador.
Un pequeño defecto con graves consecuencias
Guiándose por los resultados de la ecografía, los inspectores llevaron a cabo una evaluación más detallada del transformador bajo tensión, siguiendo todos los procedimientos de seguridad pertinentes.
Se descubrió que el problema venía de dos tuercas de sujeción de los casquillos que estaban sueltas.
El análisis reveló que las tuercas vibraban debido a armónicos de 60 Hz. Esta vibración producía señales de impacto y de decaimiento visibles en los datos de ultrasonidos. A medida que las tuercas vibraban, se generaban pequeños arcos intermitentes, que aparecían en el análisis de la forma de onda temporal y desaparecían cuando cesaba la vibración.
Como el arco eléctrico era intermitente y generaba poco calor, no se detectó ninguna señal térmica. Por eso, el defecto pasó desapercibido en las inspecciones por infrarrojos, a pesar de que suponía un riesgo importante para la fiabilidad.
LOS RESULTADOS
Una reparación de una hora evita una avería grave
Para solucionar el problema, se desconectó el transformador durante un periodo de mantenimiento programado que duró aproximadamente una hora.
Los técnicos apretaron las tuercas de sujeción del casquillo que estaban sueltas aproximadamente un octavo de vuelta.
Tras volver a poner el sistema en funcionamiento, las pruebas de verificación por ultrasonidos confirmaron que se habían eliminado las vibraciones, los arcos eléctricos y las señales acústicas anormales. No se detectaron anomalías durante las inspecciones posteriores.
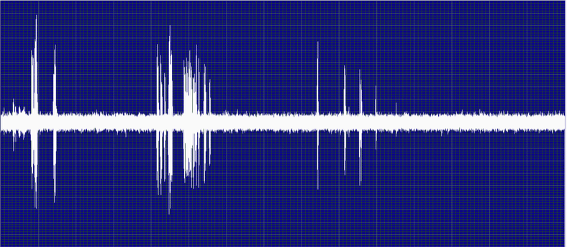
El análisis por ultrasonidos detectó arcos eléctricos intermitentes relacionados con la conexión suelta del casquillo.
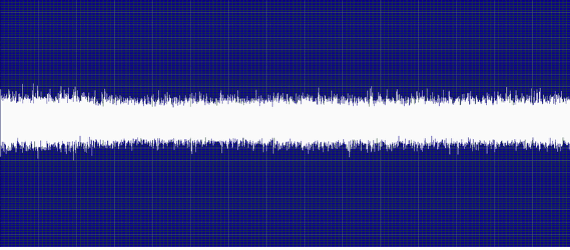
La inspección de verificación tras la reparación confirmó que se habían eliminado la vibración, los arcos eléctricos y los ruidos anómalos.
Lecciones aprendidas
- No todas las averías eléctricas generan calor.
- La ecografía detectó un aflojamiento mecánico y arcos eléctricos intermitentes que no generaban ninguna señal térmica detectable.
- Pueden producirse holguras mecánicas y arcos eléctricos intermitentes sin que se genere suficiente calor como para detectarlos mediante inspecciones por infrarrojos.
- Los pequeños defectos pueden suponer un riesgo operativo y financiero considerable si no se solucionan.
- Compartir los resultados entre los equipos de mantenimiento y fiabilidad refuerza las estrategias generales de gestión de activos.
Por qué es importante
Cuando los métodos de inspección tradicionales no lograron identificar el origen de un fallo que se estaba produciendo en un transformador, la tecnología de ultrasonidos proporcionó la información necesaria para localizar el problema y orientar las medidas correctivas.
Al detectar dos tuercas de sujeción de los casquillos que estaban sueltas antes de que pudieran provocar un fallo más grave, el equipo de mantenimiento solucionó un problema que podría haber sido catastrófico con una reparación de una hora y ayudó a la planta a evitar un riesgo operativo de casi un millón de dólares.